
約 25 分で読めます
 編集部イチオシ
タスク・担当・期日をひとつのボードで見える化
- かんばん・ガントチャート・カレンダーなど複数ビューをワンクリックで切替
- 日本語UI・日本語サポート対応(東京オフィスあり)
- 通知・担当割り当て・期日リマインドを自動化
- ダッシュボードで複数プロジェクトの進捗を一括把握
カンバン方式とは、後工程が必要な分だけ前工程から引き取り、「かんばん」というカードで必要な量だけを作らせる生産の仕組みです。この記事では4つの原則と7つの運用ルール、メリットとデメリット、タスク管理への応用、導入5ステップまでを解説します。
1. カンバン方式とは | 一言でわかる定義と4つの基本原則
カンバン方式(かんばん方式)は、トヨタ生産方式を支える2本柱のひとつ「ジャストインタイム」を現場で実現するための道具です。前工程が作れるだけ作って押し出すのではなく、後工程が「これだけ使ったので、これだけ補充してほしい」と伝える。その伝票の役割を果たすのが「かんばん」であり、かんばんがない限り生産も運搬もしない、というのが最大の特徴です。
つまりカンバン方式は「在庫を減らす手法」ではなく、在庫が増えない構造を作る仕組みだと理解すると本質を外しません。在庫が減るのは結果であって目的ではない、という順序が重要です。
カンバン方式の4つの基本原則
どの現場に持ち込んでも変わらない原則は、次の4つに集約できます。
- 後工程引き取り(プル型):作る量を決めるのは前工程ではなく、後工程の消費量。計画ではなく実需が起点になる。
- 仕掛かりの量を制限する:かんばんの枚数が、工程間に存在してよい在庫の上限そのもの。枚数を増やさない限り在庫は増えない。
- 流れを見える化する:どこに何がいくつ滞留しているかを、現物とカードで誰でも一目で分かる状態にする。
- 小さく継続的に改善する:かんばんの枚数を意図的に1枚減らし、詰まった工程を改善する。止まった場所こそが次の改善テーマになる。
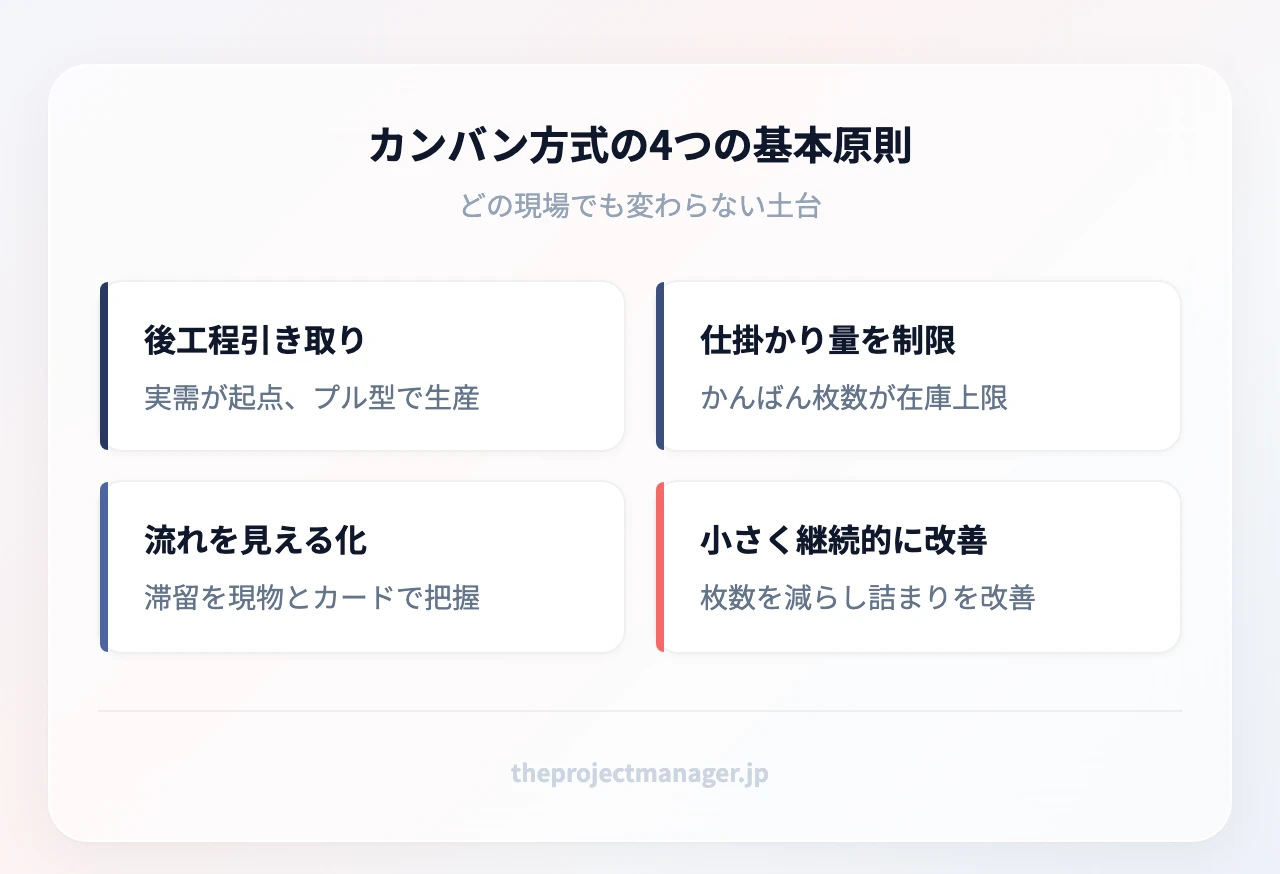
4つ目の原則が抜けると、カンバン方式はただの在庫補充ルールに退化します。枚数を固定したまま運用しているだけの現場は、この段階で止まっていることが多いのが実情です。
「かんばん(看板)」の意味と由来
かんばんは、品番・数量・納入先・保管場所などを書いた1枚のカード(多くはビニールケースに入った札)です。現物の箱に必ず付いて回り、部品が使われると箱から外されて前工程に戻ります。この「外れたカード=作ってよい許可証」という発想が、生産の起点を計画から実需に切り替えました。
創案者である大野耐一氏は、アメリカのスーパーマーケットから着想を得たと語っています。棚から売れた分だけ補充する、買い物客(後工程)が必要なときに必要なだけ取る——この光景を工場の工程間に持ち込んだものが、かんばんの原型です。
2. トヨタ生産方式での仕組み | JITとかんばんの種類を図解
ジャストインタイム(JIT)との関係
JITは「必要なものを、必要なときに、必要なだけ」という考え方であり、カンバン方式はそれを実行するための道具です。両者はよく同じものとして語られますが、目的と手段の関係にあります。JITを掲げていてもかんばんを使っていない工場はありますし、かんばんを回していても平準化ができておらずJITが成立していない工場もあります。
かんばんの種類(仕掛け・引き取り・特殊)
| 種類 | 役割 | 使われる場面 |
|---|---|---|
| 仕掛けかんばん(生産指示かんばん) | 前工程に「何を・いくつ作るか」を指示する | 工程内での加工・組立の着手指示 |
| 引き取りかんばん | 後工程が前工程(または協力会社)から「何を・いくつ引き取るか」を指示する | 工程間の運搬、社外からの納入 |
| 特殊かんばん(臨時・信号かんばん) | 臨時の増産や、まとめ生産が必要な設備向けの指示 | 金型交換が必要なプレス工程、突発対応 |
かんばんが循環する流れ
現物とカードは、次のようにぐるぐると回り続けます。
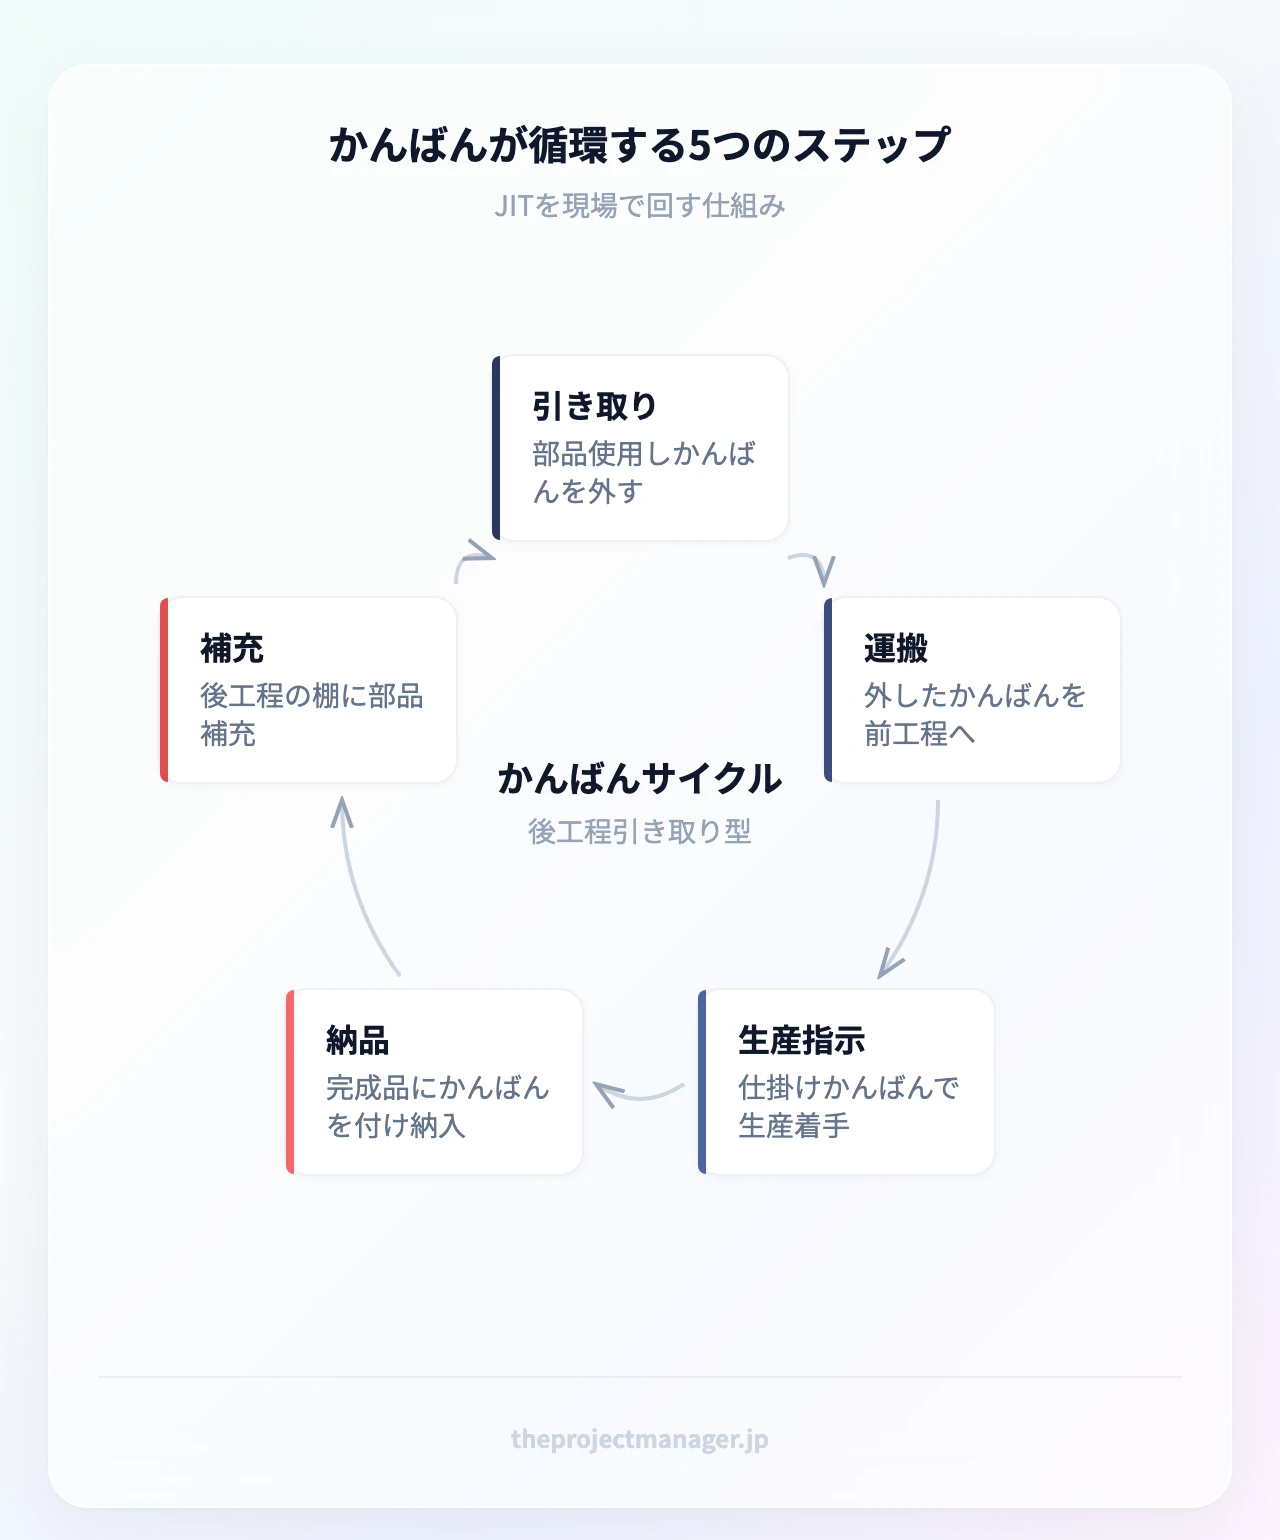
この循環が成立する前提は「生産の平準化」です。後工程の使用量が日によって大きく振れると、前工程は最大値に合わせた能力と在庫を持たざるを得ず、かんばんの利点が消えます。カンバン方式の導入が難しいと言われる理由の多くは、カードの設計ではなく平準化の不足にあります。
誕生の背景とトヨタ生産方式での位置づけ
戦後の日本の自動車産業は、少ない資金と限られた設備で多品種を作る必要がありました。大量に作って安くする方法が取れない以上、「作りすぎのムダ」をなくす以外に道がなかったわけです。トヨタ生産方式は「自働化」と「ジャストインタイム」の2本柱で構成され、カンバン方式は後者を現場レベルで機能させる神経系として位置づけられています。
この「工程の流れを設計してから道具を入れる」という順番は、製造業に限らず有効です。業務の流れそのものを整理したい場合は、生産工程の管理の考え方とあわせて読むと理解が早くなります。
3. カンバン方式の7つのルール | 現場で使えるチェックリスト
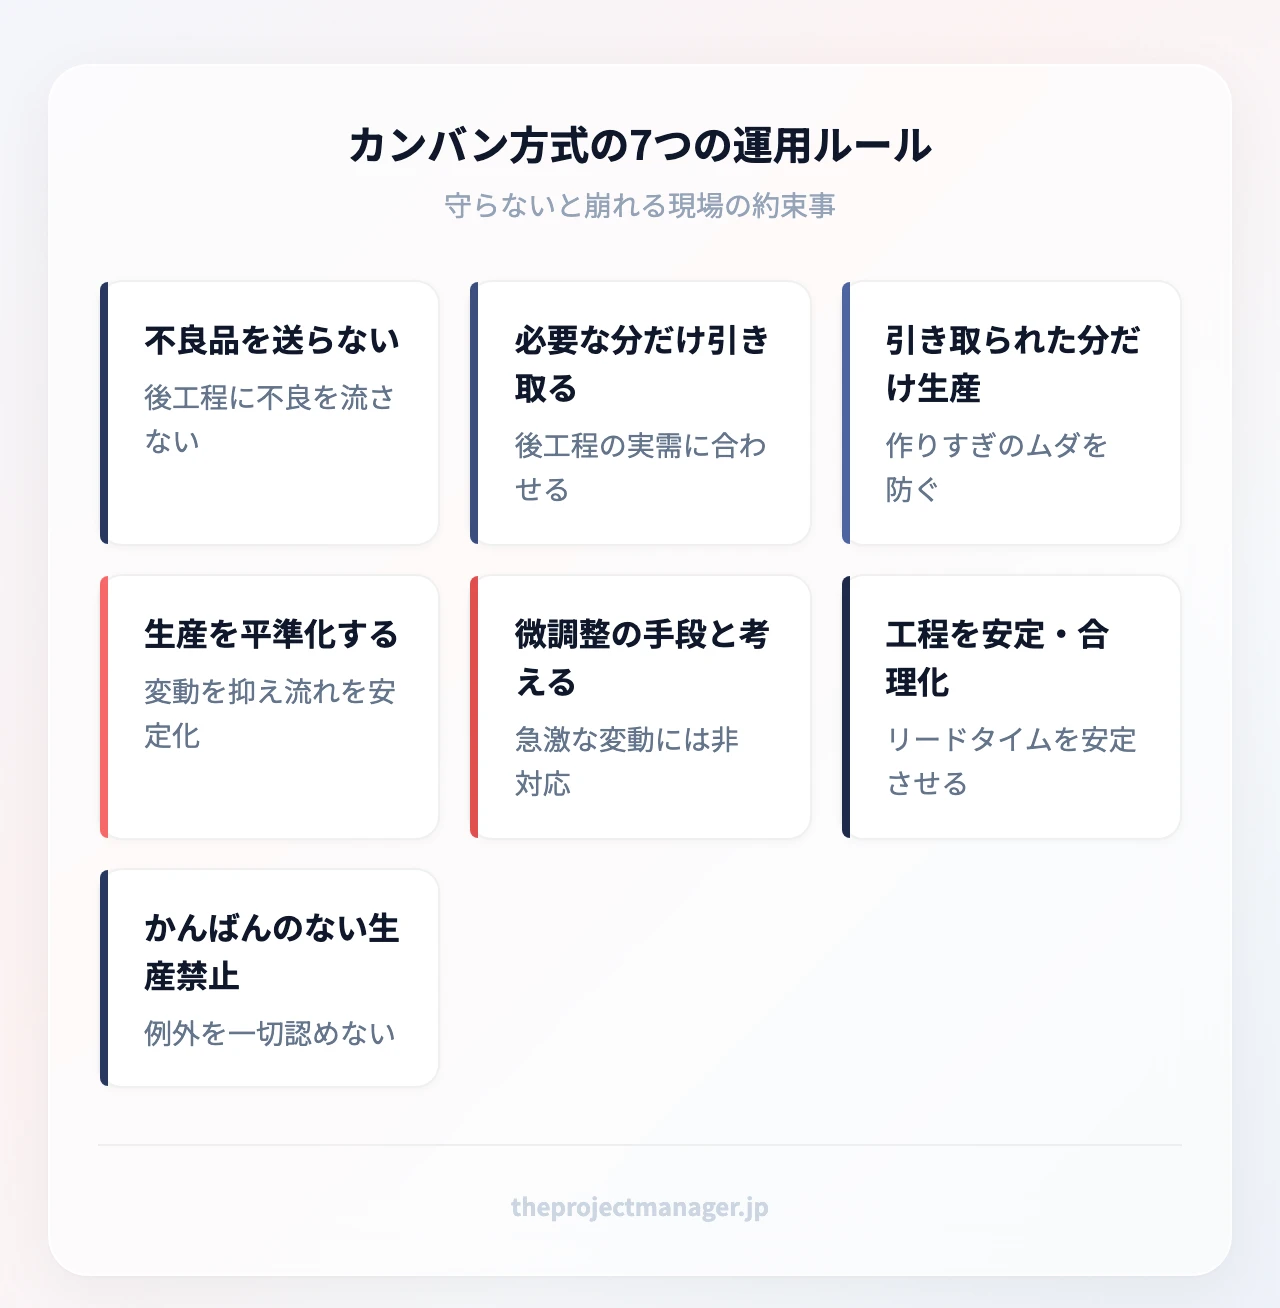
カンバン方式には、守らなければ即座に破綻する運用ルールがあります。トヨタ生産方式で語られてきた原則を土台に、現場でチェックしやすい形に筆者が整理し直すと次の7つです。
| # | ルール | 守れないと起きること |
|---|---|---|
| 1 | 不良品を後工程に送らない | 後工程が止まり、かんばんの循環が破綻する |
| 2 | 後工程が必要な分だけ引き取る | 前工程に押し付け在庫が発生する |
| 3 | 引き取られた分だけ生産する | 作りすぎのムダが復活する |
| 4 | 生産を平準化する | 前工程がピークに合わせた過剰能力を持つ |
| 5 | かんばんは微調整の手段と考える | 大きな需要変動に対応できず欠品する |
| 6 | 工程を安定化・合理化する | リードタイムが読めず枚数設計が狂う |
| 7 | かんばんのない生産・運搬をしない | 在庫の上限管理が効かなくなる |
とくに7番目は、例外を一度認めると全体が崩れる性質を持っています。「今回だけ口頭で」が積み重なった時点で、かんばんは単なる伝票になります。
現場でよくある運用ミスと対策
現場で起きやすいつまずきは、いくつかの型に分けられます。たとえばある部品の需要が伸びたにもかかわらず、かんばんの枚数を見直さないまま運用を続けたとします。枚数は在庫の上限なので、消費速度が上がれば当然、補充が間に合わずに欠品します。原因は需要変動そのものではなく、枚数の定期見直しをルール化していなかったことです。
| よくあるミス | 起きる現象 | 対策 |
|---|---|---|
| かんばんの枚数を見直さない | 需要増で欠品、需要減で過剰在庫 | 月次で消費実績とリードタイムから枚数を再計算する |
| かんばんの紛失・破損 | 実在庫と指示がずれる | 通し番号を振り、定期的に全枚数を棚卸しする |
| ルールが一部の担当者しか知らない | 例外運用が常態化する | 紙1枚のルール表を現場に掲示し、新任者教育に組み込む |
| 品質が安定していない | 不良の手直しで流れが止まる | 工程内検査を先に整備してからかんばんを導入する |
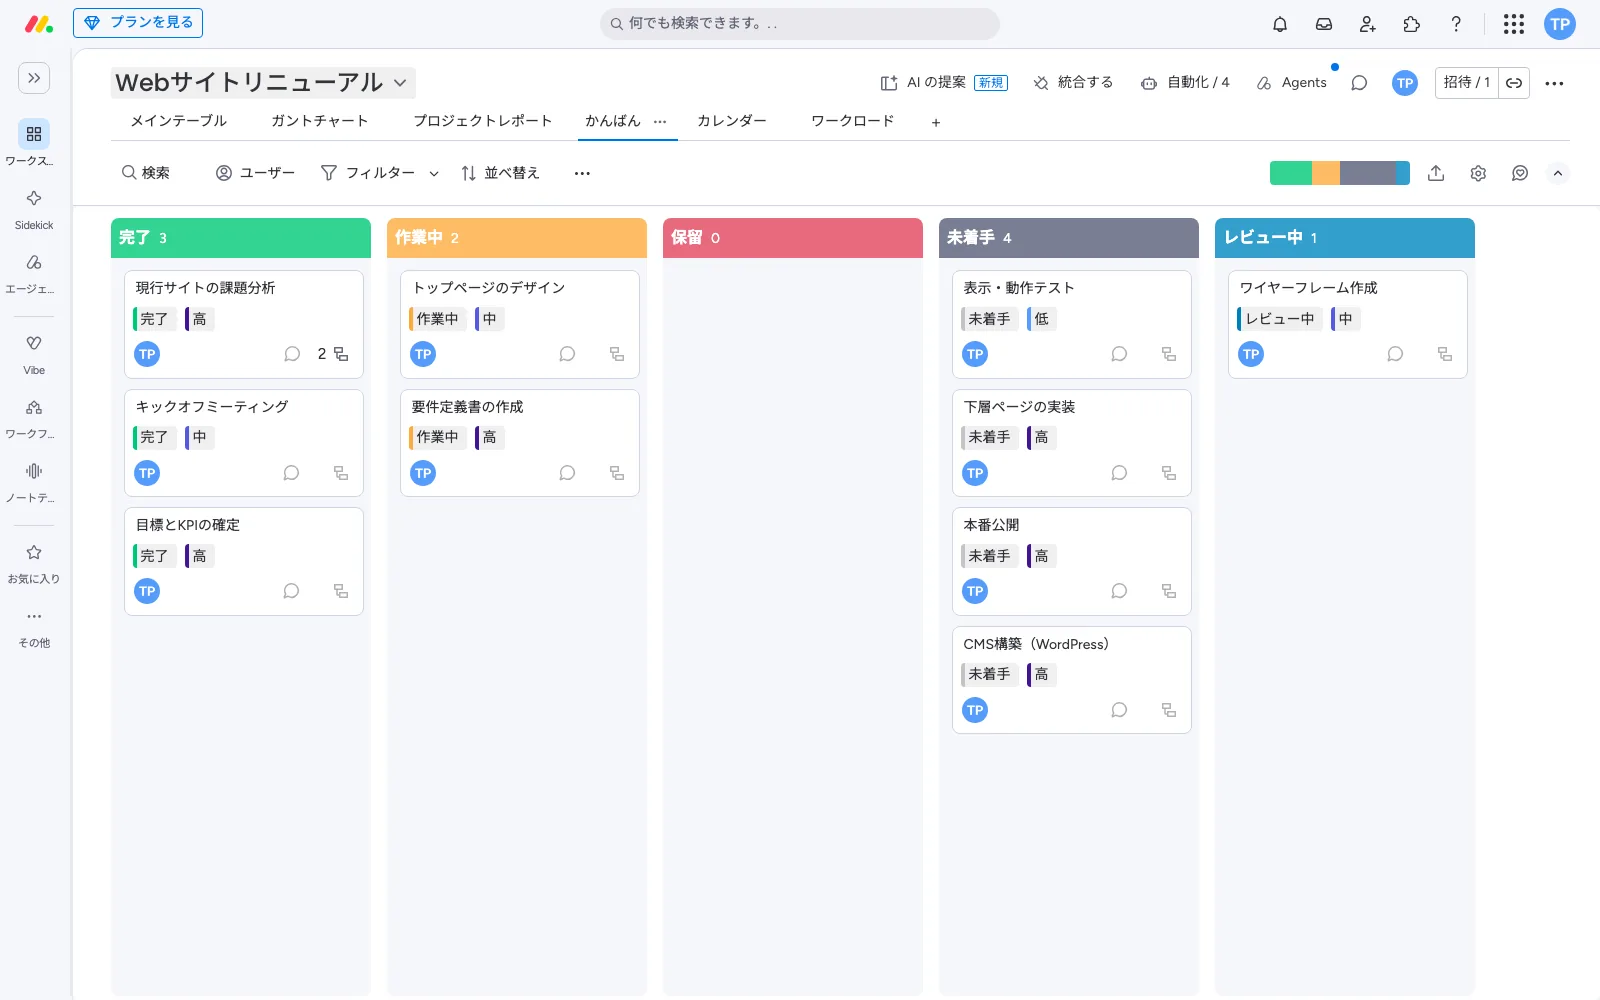
デジタルのカンバンボード(monday.com のような管理ツール)を使う場合は、数値カラムでカード枚数を集計したり、有料プランの自動化ルールで上限超過を通知したりと、「枚数管理」を人の記憶に頼らず運用へ組み込めます。紙のかんばんで苦労する部分を、ボードの設定とルールで肩代わりさせるイメージです。
4. メリット・デメリット | 下請けへの影響まで正直に比較
メリット4つ
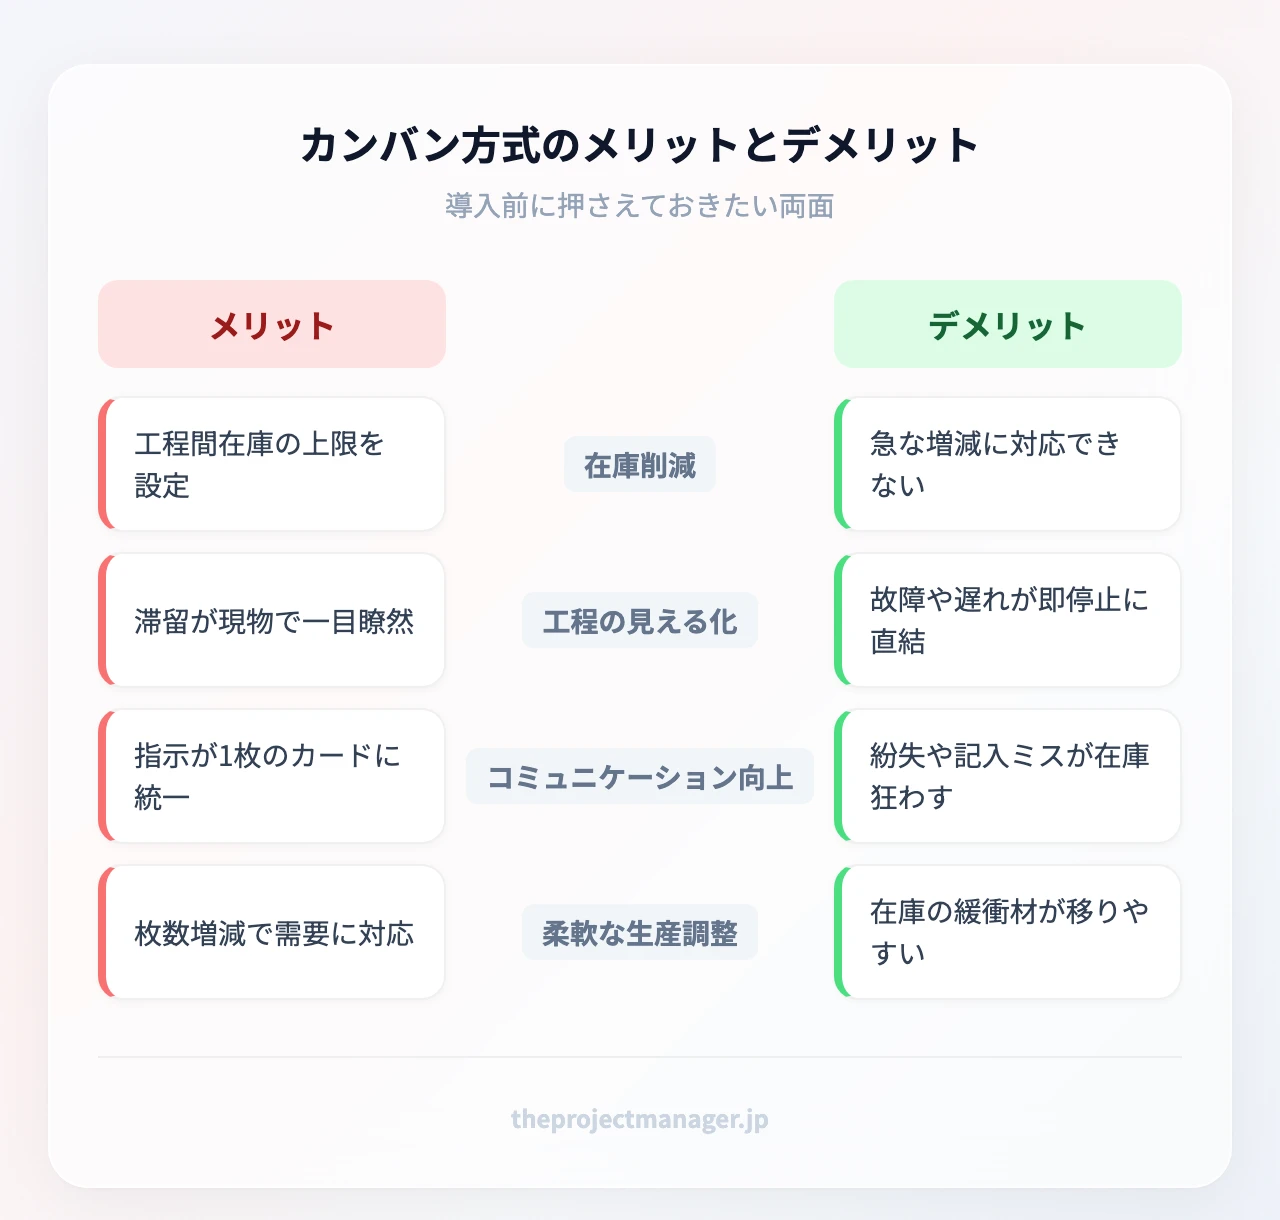
- 在庫と保管コストの削減:かんばんの枚数が上限になるため、工程間在庫が青天井に増えません。倉庫面積や滞留資金の圧縮につながります。
- 工程の見える化:かんばんが溜まっている場所=滞っている工程です。数字を集計しなくても、ボトルネックが現物で見えます。
- 工程間コミュニケーションの向上:指示が1枚のカードに統一されるため、口頭伝達の行き違いが減ります。
- 柔軟な生産調整:小さな需要の増減には、枚数の増減で対応できます。計画システムを組み直す必要がありません。
デメリット4つ
- 急激な需要変動に弱い:かんばんは微調整の道具です。数倍規模の増産や急停止には対応しきれません。
- 欠品リスクが大きい:意図的に在庫を絞るため、設備故障・不良・物流の遅れがそのまま生産停止に直結します。
- ヒューマンエラーの影響を受ける:カードの紛失や記入ミスが、そのまま在庫の狂いになります。
- サプライチェーンへの依存が強い:自社だけ整えても、納入側が対応できなければ成立しません。
また、すべての生産形態に向くわけではありません。受注ごとに仕様が変わる一品受注生産や、需要の波が読めない季節商材では、繰り返し性が低いためかんばんの枚数を設計できません。この場合は所要量計算型の生産管理(MRP)や、受注単位での進捗管理のほうが素直です。
トヨタのカンバン方式と下請け企業の関係
「カンバン方式 下請け」という検索が一定数あるのは、この仕組みが自社の外側にも影響するからです。完成車メーカーが在庫を持たない運用にすると、必要なときに必要な量を納めるための緩衝材——つまり在庫と待機——は、サプライヤー側に移りやすくなります。多品種を少量ずつ高頻度で納入する体制は、輸送回数や段取り替えの負担にも直結します。
だからこそ、社外へ広げるときは次の3点を発注側の責任として設計する必要があります。
- 内示情報の精度と提供タイミング:直近の確定数だけでなく、先々の見通しを早めに共有する。
- 急な変更時の費用負担の取り決め:増産・減産の指示による段取り費や在庫費の扱いを事前に文書化する。
- 納入頻度と混載の設計:引き取り側が巡回集荷を担うなど、輸送負担を一方的に押し付けない。
この3点は取引条件そのものなので、関係者の整理を先に済ませ、誰と何を合意するのかを明確にしてから展開するほうが安全です。
5. タスク管理への応用 | 製造業以外でも使える理由
生産管理からタスク管理へ広がった理由
工場の部品を「タスク」に置き換えると、カンバン方式の原則はそのまま知識労働に翻訳できます。仕掛かり在庫は「同時に抱えている未完了タスク」、欠品は「手待ち」、作りすぎのムダは「誰も使わない資料作り」です。
ソフトウェア開発の現場でカンバンが定着したのは、同時進行のタスクを制限すると、かえって完了までの時間が短くなるという経験則が広く共有されたためです。10件を並行して80%まで進めるより、3件ずつ完了させたほうが、価値が早く届きます。
カンバンボードの基本構成
最小構成は「To Do/Doing/Done」の3列ですが、実務では次のように分けたほうが詰まりが見えます。
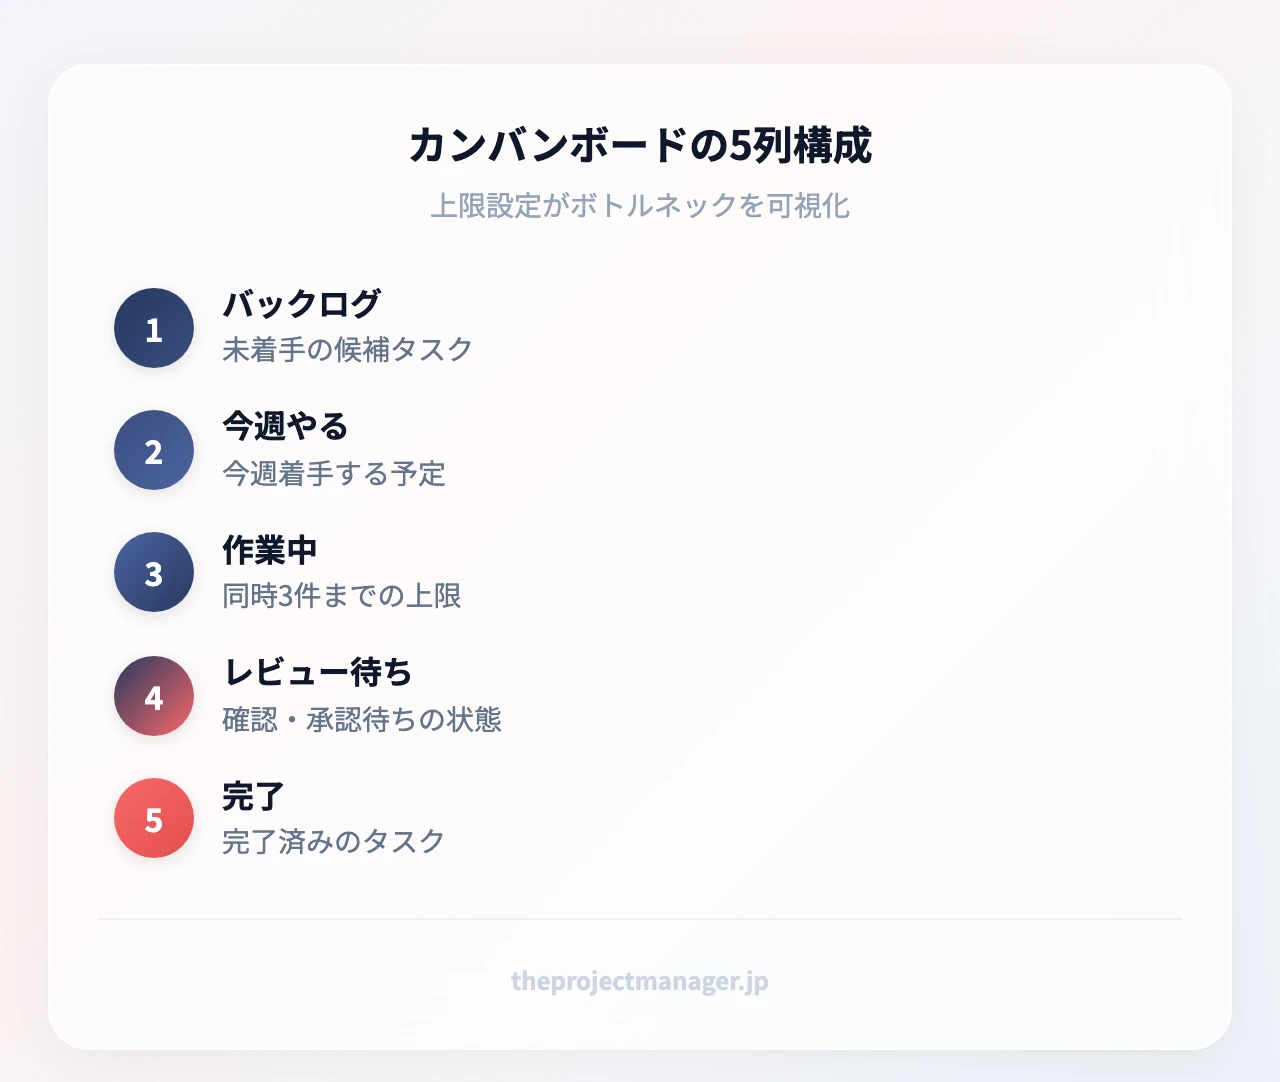
ポイントは「作業中」列に上限を設けることです。上限に達したら新しいタスクを引き込めない——この制約が、工程間在庫を制限するかんばんの枚数と同じ働きをします。上限がないボードは、ただの付箋置き場になります。
列を設計する前に、そもそも何を1枚のカードにするのかを決めておく必要があります。粒度がバラバラだと進み具合が比較できないため、タスクの考え方と作業分解の手順を先に押さえておくと、ボードが機能しやすくなります。
チーム規模別の運用イメージ
| チーム像 | ボードの持ち方 | 注意点 |
|---|---|---|
| 3〜5名のスタートアップ | 全社で1ボード。列は最小構成 | 上限を厳しめに設定しないと全員が並行作業になる |
| 10〜20名の受託開発 | 案件ごとにボード、担当者でグルーピング | レビュー待ちの滞留が最大のボトルネックになりやすい |
| 30名超の部門横断 | 部署ごとのボード+全体ダッシュボード | ボード間の依存関係を別途管理しないと待ちが見えない |
導入シナリオ:中小企業・スタートアップでの使われ方
以下は特定企業の実績値ではなく、国内の中小チームでよく見かける状況を再構成した想定シナリオです。数字は、自社で同じ計測をするときの目安として読んでください。
シナリオ1:5名のSaaSスタートアップ(開発2名・デザイナー1名・営業2名)
導入前は、Slackの依頼と個人のメモ帳でタスクが管理され、開発メンバーが常時6〜7件を同時に抱えていました。ボードを1つ作り、列を「バックログ/今週やる/作業中/レビュー待ち/完了」の5列に固定。作業中の上限を「1人1件、チーム全体で3件まで」と決めたところ、着手と同時に別の依頼を差し込む習慣が止まりました。
効果が最初に出たのは完了件数ではなく、レビュー待ちの可視化です。カードが「レビュー待ち」に3枚並んだ時点で、上限により新規着手ができなくなり、全員がレビューを片づけにいく。結果として「作りかけの機能が2週間放置される」状態が解消されました。小規模チームでは、上限を緩く設定すると導入前と何も変わらないため、最初はきついと感じる水準から始めるのが定石です。
シナリオ2:20名の受託開発会社(案件5本を並行)
案件ごとにボードを分け、各ボードに「顧客確認待ち」という列を追加しました。受託の現場では、自社の手が止まっている原因の多くが顧客側の回答待ちだからです。この列を独立させたことで、週次の定例で「今、誰の回答を何日待っているか」が一覧になり、催促のタイミングが属人的でなくなりました。
もう一段の工夫は、カードに「滞留日数」の数値を持たせることです。3日以上動いていないカードに色を付けるだけで、報告資料を作らずに詰まりが共有できます。案件横断で状況を見たい管理者には、各ボードのカードを1画面に集約するダッシュボードを別途用意しました。
30名規模になると、カード単位の状況だけでは全体の遅れが分かりません。列の移動状況を集約して進捗の共有方法を決めておくか、期日の並びをタイムライン表示に切り替えて確認する運用が現実的です。ドキュメントとタスクを同じ場所で扱いたい小規模チームなら、Notion のボードビューで議事録とカードを結びつける形も扱いやすい選択肢になります。
6. デジタルカンバンツール比較 | チームに合うのはどれ?
ツール選定の3基準
紙の付箋からデジタルに移す判断基準は、機能の多さではありません。次の3点で十分です。
- 無料プランで試せるか:運用ルールが固まる前に課金すると、設計をやり直す心理的コストが上がります。
- 日本語で使えるか:管理画面だけでなく、ヘルプやサポートが日本語かどうかで定着率が変わります。
- カード以外のビューがあるか:カンバンだけでは期日と負荷が見えません。ガントや工数の集計に切り替えられるかを確認します。
おすすめNo.1:monday.comのカンバン機能
当サイトが最初に勧めるのは monday.com です。理由は、カンバンボードが単独機能ではなく、同じデータを表・カレンダーに切り替えて見られる点にあります(ガント表示はスタンダードプラン以上で利用できます)。カードを動かす運用はカンバンのまま、期日の並びだけガントで確認する、といった使い分けができます。
ステータス・担当者・期日・数値など複数のカラムタイプを組み合わせられるため、「レビュー待ち」の列に何日滞留しているかを可視化する設計も可能です。
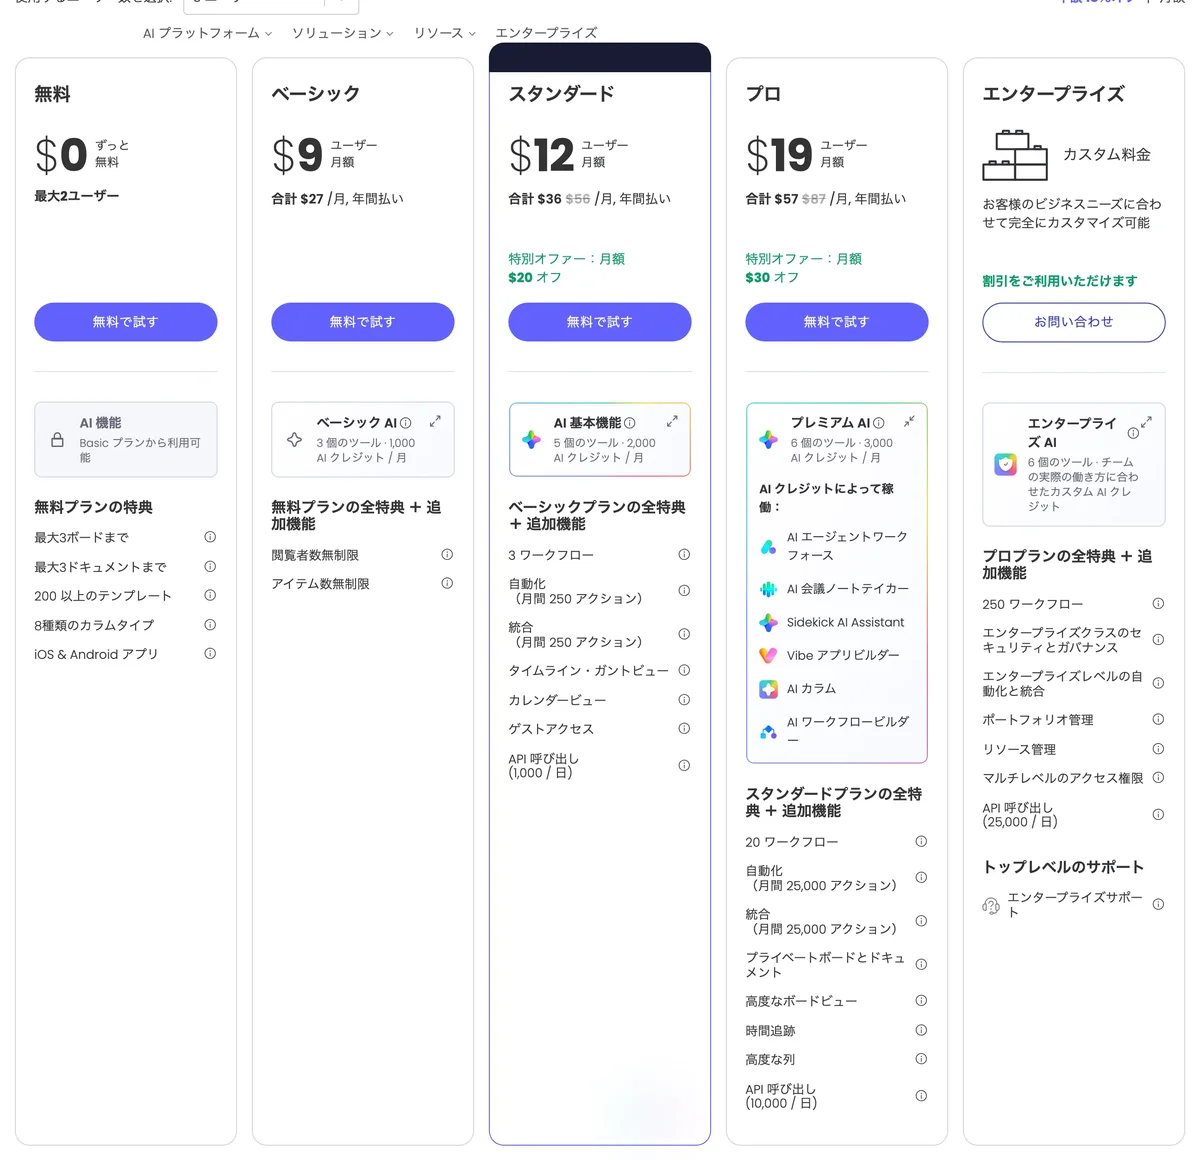
さらに、一定日数以上動かないカードを担当者に通知する自動化ルールを1本入れておけば、滞留したカードのほうから知らせてくる形になります。自動化ルールはスタンダードプラン以上で利用でき、実行回数の上限はプランごとに異なるため、最新の条件は公式サイトで確認してください。
無料プランは最大2ユーザー・ボード3つまでで、自動化ルールは含まれません。それでも200以上のテンプレートが使えるため、カードを手で動かしながらカンバンの型を試す用途には十分です。自動化まで含めて確かめたい場合はプロプランの14日間トライアルがあるので、まず無料で運用ルールを固め、必要になった段階で有料プランへ移る進め方が現実的です。管理画面もヘルプも日本語で、国内にオフィスがある点も、海外製ツールの導入で英語がネックになるチームには効いてきます。
主要ツール5種の比較
| ツール | 無料プラン | 日本語UI | 向いているチーム | はじめる |
|---|---|---|---|---|
| monday.com | あり(最大2ユーザー・ボード3つ) | 対応 | 部門横断で数人〜数十人、ビューを使い分けたい | 14日間無料トライアル → |
| Notion | フリー US$0(ファイル上限5MB・ゲスト10名) | 対応 | 個人〜小規模、文書とタスクを一元化したい | 無料プランで始める → |
| ClickUp | Free Forever US$0 | 一部 | 無料で機能を広く試したい開発チーム | 無料プランで始める → |
| Trello(当サイト提携外) | あり | 対応 | 個人利用や数名でのシンプルなボード運用 | — |
| Jira(当サイト提携外) | あり(10ユーザーまで) | 対応 | スプリント単位で開発課題を細かく追いたいチーム | — |
| Backlog(当サイト提携外) | 無料プランあり | 対応 | 課題管理とGitを近い場所で回す開発チーム | — |
※ Trello・Jira・Backlog は当サイトの提携対象外のため、リンクは掲載していません。料金や機能の最新情報は各社の公式サイトでご確認ください。
※ 円換算はいずれも1米ドル=150円で計算した参考換算価格です。為替レートや契約条件により実際の請求額は変動します。
Notion はフリープランでもボードビューを使え、有料のプラスは US$10/ユーザー/月(年払い表示、参考換算価格で約1,500円)です。ClickUp は Unlimited が US$7(参考換算価格で約1,050円)、Business が US$12(参考換算価格で約1,800円)(いずれも年払い・1ユーザーあたり月額)で、Business では自動化の実行回数がさらに拡大されます(最新の上限は公式サイトでご確認ください)。monday.com は無料プランに加え、ガント表示や自動化ルールを含む スタンダード以上の有料プランが用意されており、金額はユーザー数と契約期間で変わるため、円での参考換算価格を含め最新の条件は公式サイトで確認してください。Trello は付箋の置き換えとして最短で始められる一方、期日や工数の集計を求めると物足りなくなります。Jira はカンバンボードとスプリント管理を標準で備え、開発課題の追跡に強い反面、設定項目が多く非エンジニア部門には重く感じられます。Backlog は課題管理との相性が良く、開発の運用にはまります。
選び方を一言でまとめると、書きものが中心で人数が少ないなら Notion、複数部署のタスクと期日を同じ場所で回すなら monday.com、開発課題を細かく積むなら ClickUp、あるいは Backlog・Jira(後者2つは当サイト提携外) という整理になります。カンバンのカードに実作業時間を紐づけて原価を見たい場合は、あわせて工数の管理方法を決めておくと、ツール選定の判断が早くなります。
7. カンバン方式を導入する5つのステップ | 今日からの進め方
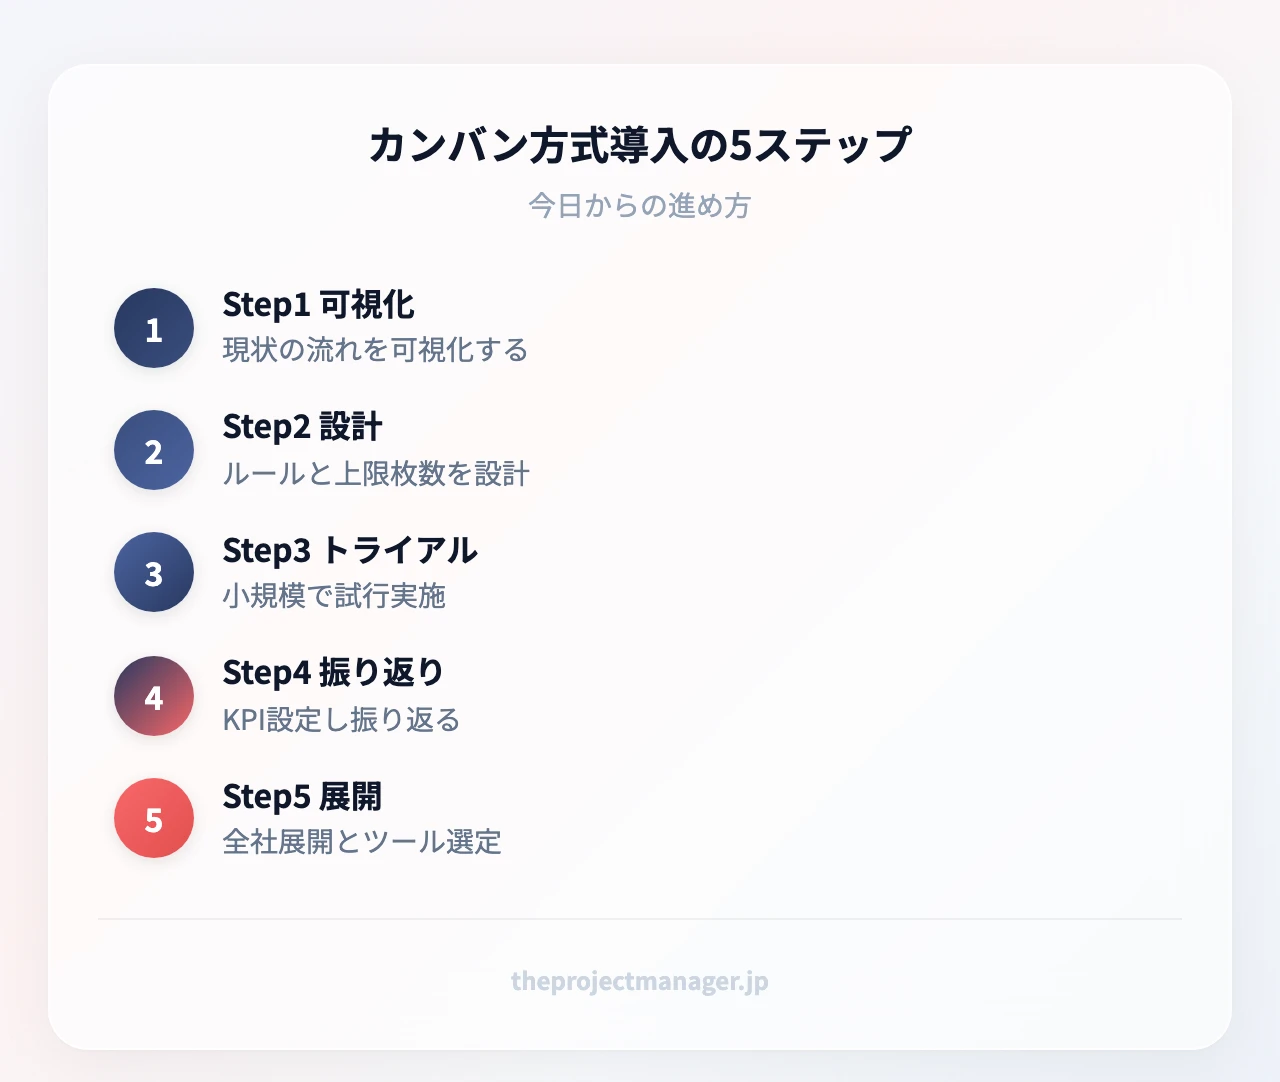
Step1:現状の流れを可視化する
まず、今どこに何が滞留しているかを1枚の図にします。製造なら工程間の仕掛かり数、オフィスワークなら各担当者が抱えている未完了タスクの件数です。この段階では改善せず、事実だけを並べます。
Step2:ルールと上限枚数を設計する
第3章の7つのルールを、自社の言葉に翻訳して紙1枚にまとめます。あわせて、工程(列)ごとの上限枚数を決めます。上限は「今の平均仕掛かり数より少し厳しめ」が目安です。ここで達成したい状態を数値で言語化しておくと後の評価が楽になるので、SMARTな目標設定の書き方を参考にしてください。
Step3:小規模トライアルを実施する
1ライン、1チーム、1案件に限定して2〜4週間試します。全社展開を先に決めないことが重要です。試す範囲が小さいほど、ルールの不備を安く発見できます。
Step4:KPIを設定して振り返る
見るべき指標は、リードタイム(着手から完了まで)、滞留の多い工程、上限超過の発生回数の3つで足ります。振り返りの節目をあらかじめ決めておくと形骸化しにくいので、マイルストーン管理の考え方で日付を先に押さえておきましょう。
Step5:全社展開とツール選定
トライアルで安定したら、対象範囲を広げます。この段階で初めてツールを本格導入するのが失敗の少ない順序です。逆に、ルールが未確定のままツールから入ると、「機能に合わせた運用」になり現場に定着しません。社外まで巻き込む場合は、どこまでを自社で担い何を依頼するのかを要件のまとめ方の手順で文書化しておくと、後の揉め事を防げます。
5ステップの進み方を2つの導入シナリオで見る
抽象的な手順だけでは進め方が掴みにくいので、典型的な2チームが5ステップをどうたどるかを具体化します。いずれも特定企業の実績ではなく、よくある条件を組み合わせた想定シナリオです。
シナリオA:従業員120名の中堅部品メーカー(加工〜組立〜出荷の3工程)
- Step1:3工程の間に置かれた仕掛かり品を1週間、毎朝同じ時刻に数えました。加工と組立の間に平均4日分、組立と出荷の間に平均1.5日分が滞留していると判明。詰まりの中心は加工と組立の間でした。
- Step2:ルール表をA4・1枚にまとめて各工程の柱に掲示。引き取りかんばんの枚数は「1日の平均消費数 × リードタイム × 安全係数1.2」で算出し、現状の4日分ではなく3日分相当に設定しました。
- Step3:対象を出荷量の多い上位5品番に絞り、3週間の試行。初週はかんばんが1日2回不足し、原因が段取り替えの集中であると分かったため、加工の段取り時間を先に短縮しました。
- Step4:KPIは「加工〜組立間の平均滞留日数」「欠品件数」「かんばんの紛失枚数」の3つ。紛失はゼロにならなかったため、通し番号の棚卸しを週1回に変更しました。
- Step5:安定後に対象品番を段階的に拡大。協力会社2社へ広げる前に、内示の提供タイミングと急な変更時の費用負担を書面で合意しています。
シナリオB:10名のマーケティング部門(記事・広告・イベントを並行)
- Step1:メンバー全員に「いま手をつけている仕事」を付箋に書き出してもらったところ、合計42件。1人あたり4件以上が同時進行でした。
- Step2:列は「依頼受付/今週やる/制作中/レビュー待ち/公開済み」。制作中の上限を1人2件、レビュー待ちは部門全体で5件と決めました。
- Step3:まず記事制作だけを対象に4週間試行。上限に当たって着手できない状態が頻発しましたが、それは「止めるべき仕事が可視化された」状態であり、依頼の優先順位を決める会議が初めて成立しました。
- Step4:KPIは「依頼受付から公開までの日数」「レビュー待ちの平均滞留日数」「上限超過の回数」。レビュー担当が1名に集中していたことが最大の原因だと分かり、レビュー権限を2名体制に変更。
- Step5:広告・イベントにも同じ列構成を展開し、この段階でボードを monday.com に移行。手作業だった滞留チェックは、有料プランの自動化ルールに置き換えました。
まとめ
- カンバン方式とは、後工程が使った分だけ前工程が作る「プル型」の仕組みで、かんばんの枚数が在庫の上限そのものになる
- 守るべき運用ルールは7つ。とくに「かんばんのない生産・運搬をしない」の例外を一度でも認めると仕組みが崩れる
- メリットは在庫削減と見える化、デメリットは需要変動への弱さと欠品リスク。社外に広げるときは下請け側の負担設計まで含めて合意する
- タスク管理に応用する鍵は「作業中」列の上限設定。上限のないボードは付箋置き場になる
- 導入は現状把握 → ルール設計 → 小規模トライアル → KPI → 展開の順。ツール選定は最後に置く
最初の一手としておすすめなのは、第3章で作った7つのルール表を、そのままボードの運用ルールとしてツールに書き写すことです。そのうえで第5章の5列(バックログ/今週やる/作業中/レビュー待ち/完了)を列として並べ、「作業中」に上限を設定する。ここまでを monday.com の無料プランで作れば、紙のかんばんで最も手間のかかる「今いくつ並行しているか」の把握が、ボードを開いた瞬間に分かる状態になります(滞留カードの自動通知まで求める場合は、自動化ルールが使える有料プランが必要です)。2ユーザーまでならクレジットカードなしで試せるので、まずは自分と同僚1名の担当タスクだけをカードにして、1週間動かしてみてください。
よくある質問
カンバン方式とはどういう意味ですか?
後工程が必要な分だけを前工程から引き取り、その情報を「かんばん」というカードで伝えて、引き取られた分だけ生産する仕組みです。かんばんがなければ作らない・運ばないというルールによって、工程間の在庫が一定量を超えないように制御します。
トヨタのカンバン方式とは?
トヨタ生産方式の柱であるジャストインタイムを、現場で実行するための道具がかんばんです。大野耐一氏がアメリカのスーパーマーケットの補充方式から着想を得たとされ、品番・数量・納入先を書いたカードを現物に付けて循環させます。
トヨタのカンバン方式のデメリットは?
在庫を意図的に絞るため、設備故障・不良・物流遅延が生産停止に直結しやすい点が最大の弱点です。また急激な需要変動には対応しきれず、かんばんの紛失などヒューマンエラーの影響も受けます。さらに、在庫と輸送の負担が納入側に移りやすいため、取引条件の設計が欠かせません。
カンバン方式のルールは?
「不良品を後工程に送らない」「後工程が必要な分だけ引き取る」「引き取られた分だけ生産する」「生産を平準化する」「かんばんは微調整の手段と考える」「工程を安定化・合理化する」「かんばんのない生産・運搬をしない」の7項目です。1つでも例外を認めると、在庫の上限管理が機能しなくなります。
カンバン方式とアジャイル・スクラムの違いは?
スクラムは1〜4週間のスプリント単位で計画と振り返りを区切り、期間中は作業内容を固定します。一方カンバンは期間を区切らず、作業中の件数に上限を設けて流れを継続的に回します。役割や会議体の指定がない分カンバンのほうが既存の進め方に乗せやすく、運用サイクルを明確に区切りたいチームはスクラムが向きます。
カンバン方式とMRPの違いは?
MRPは需要予測と部品表から所要量を計算し、計画に基づいて生産を「押し出す」プッシュ型です。カンバン方式は実際の消費を起点に補充する「引く」プル型で、繰り返し性の高い量産品に向きます。受注ごとに仕様が変わる一品生産や、需要の波が大きい製品ではMRPのほうが適しています。
カンバン方式は生産管理以外にも使えますか?
使えます。部品をタスクに置き換えれば、ソフトウェア開発、マーケティング、バックオフィスの業務管理にそのまま応用できます。要は「同時に抱える仕事の量に上限を設け、流れを見える化する」という原則であり、業種を問いません。
紙のかんばんとデジタルツール、どちらから始めるべきですか?
工程が物理的に近く、現物と一緒にカードを回せる製造現場なら紙から始めて問題ありません。拠点が分かれている、リモート勤務がある、滞留日数を自動で集計したい、という条件が1つでも当てはまる場合はデジタルのボードのほうが早く定着します。いずれの場合も、ルールを決めてから道具を選ぶ順序は変わりません。